উৎপাদন ব্যবস্থাপকরা একটি CNC ধাতু লেজার কর্তনকারীকে নির্দিষ্ট করে সাধারণত একটি সংখ্যা দিয়ে শুরু করেন: শক্তি। মেঝেতে কয়েক মাস পরে, গুরুত্বপূর্ণ সংখ্যাগুলি ভিন্ন হতে শুরু করে। প্রতি অংশের খরচ, প্রান্তের সামঞ্জস্য, এবং রক্ষণাবেক্ষণের ব্যবধানগুলি সিদ্ধান্ত নেয় যে মেশিনটি নিজের জন্য অর্থ প্রদান করবে কিনা। লেজার সোর্স টাইপ তিনটিই চালায়।
বেশিরভাগ শীট-মেটাল এবং প্লেট অপারেশনের জন্য, ব্যবহারিক উত্তর হল 1000 W থেকে 3000 ওয়াট রেঞ্জের একটি ফাইবার লেজার। এটি স্টেইনলেস, অ্যালুমিনিয়াম, এবং কার্বন ইস্পাতকে CO2-এর তুলনায় কম শক্তি খরচ করে কাটায় এবং এর জন্য কোনো অনুরণনকারী মিরর অ্যালাইনমেন্ট বা লেজার গ্যাস রিফিল করার প্রয়োজন নেই।
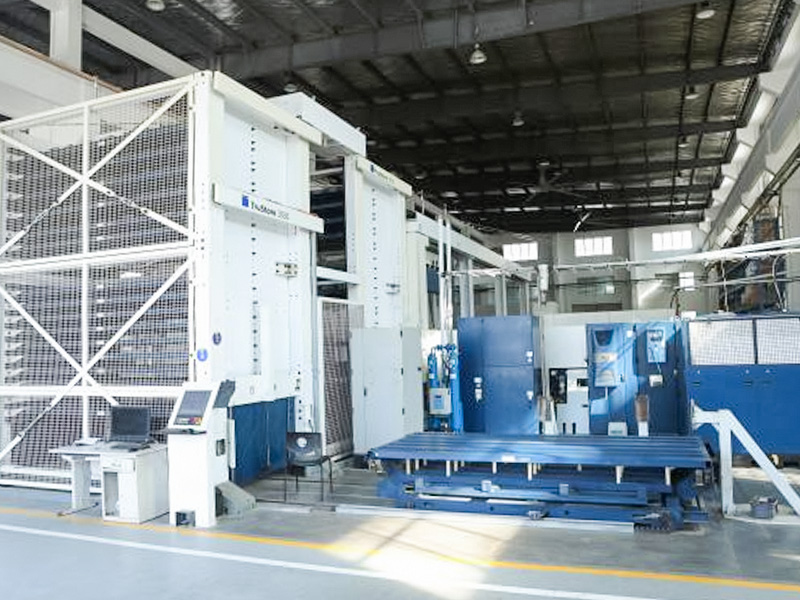
 সিএনসি কন্ট্রোল সহ শীট মেটালের জন্য ফাইবার লেজার কাটার মেশিন এই মেশিনটি স্টেইনলেস, কার্বন ইস্পাত এবং অ্যালুমিনিয়াম কাটার জন্য একটি উন্নত সংখ্যাসূচক নিয়ন্ত্রণ ব্যবস্থা দ্বারা পরিচালিত একটি উচ্চ-শক্তি লেজার রশ্মি ব্যবহার করে। এটি ছোট-ব্যাচ বা জটিল কনট্যুরগুলির জন্য উপযুক্ত, যখন এর বড় ওয়ার্কটেবল এবং গ্যাস-সহায়ক মডিউলগুলি স্থিতিশীল, অবিচ্ছিন্ন উত্পাদন সমর্থন করে। পণ্য দেখুন →
তিনটি লেজার উত্স প্রকার বর্তমানে শিল্প ধাতু কাটিয়া চালিত: ফাইবার, CO2, এবং ক্রিস্টাল। উৎস নির্ধারণ করে যে কতটা দক্ষতার সাথে শক্তি ধাতুতে প্রবেশ করে, যা ব্যবহারিক গতি, প্রান্তের গুণমান এবং চলমান খরচ সেট করে।
ফাইবার লেজার 1064 nm এর কাছাকাছি কাজ করে, একটি তরঙ্গদৈর্ঘ্য যা ধাতুগুলি CO2 লেজার দ্বারা নির্গত 10.6 µm থেকে অনেক ভাল শোষণ করে। আরও শোষিত শক্তি মানে দ্রুত কাটিয়া এবং কম বৈদ্যুতিক ড্র। ফাইবারের উত্সগুলিতে সারিবদ্ধ করার জন্য কোনও অনুরণনকারী আয়না নেই এবং রিফিল করার জন্য কোনও লেজার গ্যাস নেই, তাই কাটার মাথা, অগ্রভাগ এবং প্রতিরক্ষামূলক লেন্সের নিয়মিত রক্ষণাবেক্ষণ কেন্দ্রগুলি।
CO2 লেজার অক্সিজেন সহায়তা সহ খুব পুরু কার্বন ইস্পাত এবং অধাতু কাটা দোকানগুলির জন্য একটি প্রমাণিত বিকল্প হিসাবে থাকবে। তাদের ত্রুটিগুলি হল উচ্চ শক্তি খরচ, আয়না যা পরিষ্কার এবং প্রান্তিককরণের প্রয়োজন, এবং ব্যবহারযোগ্য লেজার গ্যাস।
ক্রিস্টাল লেজার (Nd:YAG এবং Nd:YVO4) সূক্ষ্ম বৈশিষ্ট্যগুলির জন্য চমৎকার ফোকাস প্রদান করে তবে ছোট উপাদানের জীবন এবং কম পাম্পিং দক্ষতা রয়েছে। তারা এখন বেশিরভাগ নির্ভুল মাইক্রোমেশিনিং এর মধ্যে সীমাবদ্ধ।
| টাইপ | তরঙ্গদৈর্ঘ্য | ধাতু কাটিয়া দক্ষতা | অপারেটিং খরচ | আদর্শ ভূমিকা |
|---|---|---|---|---|
| ফাইবার | প্রায় 1064 এনএম | উচ্চ | কম | শীট-ধাতু এবং প্লেট উত্পাদন |
| CO2 | 10.6 µm | মাঝারি | উচ্চ | পুরু ইস্পাত এবং অ ধাতু কাটিয়া |
| ক্রিস্টাল | মোটামুটি 1064 এনএম | মাঝারি | উচ্চ | যথার্থ মাইক্রোমেশিনিং |
আপনার কাজ স্টেইনলেস, অ্যালুমিনিয়াম, বা কার্বন ইস্পাত শীট দ্বারা প্রভাবিত হলে, ফাইবার যুক্তিসঙ্গত ডিফল্ট। আপনি একটি ক্রয় চূড়ান্ত করার আগে, মাধ্যমে হাঁটা আপনার ওয়ার্কশপের জন্য সঠিক সিএনসি লেজার কাটিয়া মেশিন কীভাবে চয়ন করবেন মোটা-প্লেট এবং অ-ধাতু ব্যতিক্রম ওজন করতে।
চারটি স্পেসিফিকেশন উত্পাদনশীলতার উপর সবচেয়ে শক্তিশালী প্রভাব ফেলে। ব্রোশিওর সর্বাধিকের পরিবর্তে আপনার নিজস্ব উপাদানের বেধে সেগুলি তুলনা করুন।
একটি 3000 ওয়াট ফাইবার লেজার সাধারণত 12 মিমি মৃদু ইস্পাতকে অক্সিজেনের সাথে 1.5 থেকে 2.0 মি/মিনিট গতিতে কাটে, যেখানে নাইট্রোজেনের সাথে 2 মিমি স্টেইনলেস 8 থেকে 10 মি/মিনিট গতিতে চলতে পারে। আপনার ক্যাটালগের সবচেয়ে পাতলা শীট থেকে নয়, আপনি যে বেধটি সবচেয়ে বেশি প্রক্রিয়া করেন তা থেকে দৈনিক আউটপুট অনুমান করুন।
বেশিরভাগ মেশিনে অবস্থান নির্ভুলতা ±0.05 মিমি প্রতি মিটারের কাছাকাছি এবং পুনরাবৃত্তিযোগ্যতা ±0.03 মিমি এর কাছাকাছি। ট্যাব-এবং-স্লট অ্যাসেম্বলি, কব্জা বন্ধনী এবং ওয়েল্ড-প্রিপ অংশগুলি লেজার শক্তির চেয়ে এই মানগুলির উপর বেশি নির্ভর করে।
অক্সিজেন কার্বন ইস্পাত কাটা ত্বরান্বিত করে কিন্তু প্রান্তে সামান্য অক্সাইড ছেড়ে দেয়। নাইট্রোজেন স্টেইনলেস এবং অ্যালুমিনিয়ামে পরিষ্কার, অক্সাইড-মুক্ত প্রান্ত তৈরি করে। উচ্চ-চাপ নাইট্রোজেন এবং নিম্ন-চাপের অক্সিজেনের মধ্যে দ্রুত স্যুইচিং সময়সূচী নমনীয়তা যোগ করে এবং মেশিনটিকে বাধা হতে বাধা দেয়।
অ্যাডাপ্টিভ পিয়ার্সিং লেন্সে স্প্যাটার কমায় এবং পিয়ার্সের সময় শক্তিতে আরোহণ করে, তারপর কাটার জন্য পিছন দিকে টানতে হয়। আপনার প্রভাবশালী বেধে কাটা নমুনাগুলির জন্য সরবরাহকারীকে জিজ্ঞাসা করুন এবং ড্রসের জন্য নীচের প্রান্তটি এবং স্ট্রেশনের জন্য কাটা মুখটি পরীক্ষা করুন।
প্রতিটি CNC ধাতু লেজার কাটিয়া কাজ একটি অনুরূপ ক্রম অনুসরণ করে. আপনি অর্ডার সাইন ইন করার আগে প্রতিটি পর্যায়ে বোঝা আপনাকে সফ্টওয়্যার, অটোমেশন, এবং অপারেটর দক্ষতা প্রয়োজনীয়তা মূল্যায়ন করতে সাহায্য করে।
গর্ত-ভারী অংশগুলির জন্য, একটি CNC পাঞ্চ প্রেস প্রায়ই বারবার গর্তের নিদর্শনগুলিতে লেজার কাটিংয়ের চেয়ে দ্রুততর হয়, যখন লেজার জটিল রূপ, ছোট ব্যাচ এবং টাইট প্রান্তের প্রয়োজনীয়তাগুলি পরিচালনা করে। দুটি মেশিন একটি উত্পাদন লাইনে পরিপূরক হিসাবে ভাল কাজ করে।
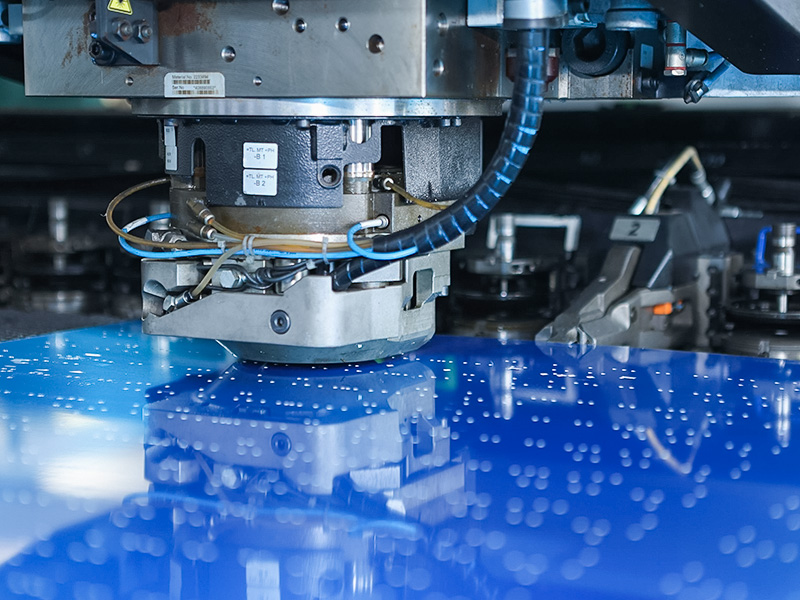
 উচ্চ দৃঢ়তা সঙ্গে শীট মেটাল জন্য CNC পাঞ্চ প্রেস পাঞ্চিং, ব্ল্যাঙ্কিং, বাঁকানো এবং গভীর অঙ্কনের জন্য নির্মিত, এই প্রেসটিতে একটি কঠোর ফ্রেম এবং সুনির্দিষ্ট CNC স্ট্রোক, গতি এবং চাপ নিয়ন্ত্রণ রয়েছে। এটি ইস্পাত, অ্যালুমিনিয়াম এবং কিছু নন-মেটাল শীট পরিচালনা করে, এটিকে বারবার প্যাটার্নের জন্য লেজার কাটিংয়ের একটি দক্ষ পরিপূরক করে তোলে। পণ্য দেখুন →
লেজার শক্তি প্রতিটি উপাদানের জন্য ব্যবহারিক গতি এবং সর্বাধিক বেধ সেট করে। নীচের মানগুলি প্রস্তাবিত সহায়তা গ্যাস সহ আধুনিক ফাইবার লেজারগুলির জন্য সাধারণ একক-পাস সীমা দেখায়। প্রকৃত ফলাফলগুলি মেশিনের দৃঢ়তা, অপটিক্সের গুণমান, ফোকাস অবস্থান এবং গ্যাসের বিশুদ্ধতার সাথে পরিবর্তিত হয়, তাই তাদের গ্যারান্টির পরিবর্তে তুলনামূলক কাঠামো হিসাবে বিবেচনা করুন।
| ফাইবার power | অক্সিজেন সহ হালকা ইস্পাত | নাইট্রোজেন সহ স্টেইনলেস | নাইট্রোজেন সহ অ্যালুমিনিয়াম |
|---|---|---|---|
| 1500 ওয়াট | 12 মিমি | 6 মিমি | 5 মিমি |
| 3000 W | 20 মিমি | 12 মিমি | 10 মিমি |
| 6000 W | 25 মিমি | 20 মিমি | 16 মিমি |
| 12000 ওয়াট | 40 মিমি | 30 মিমি | 25 মিমি |
যদি আপনার বেশিরভাগ কাজ 1 থেকে 6 মিমি স্টেইনলেস এবং অ্যালুমিনিয়াম হয়, একটি 1500 ওয়াট বা 3000 ওয়াট মেশিন গতি এবং মূলধন খরচ ভালভাবে ভারসাম্য রাখে। আপনি যদি নিয়মিতভাবে 12 মিমি এবং মোটা কার্বন ইস্পাত কাটান, তাহলে কমপক্ষে 6000 ওয়াট নির্বাচন করুন। ওভারসাইজিং পাতলা-শীট আউটপুট উন্নত না করে ক্রয় মূল্য এবং বৈদ্যুতিক পরিষেবার প্রয়োজনীয়তা বাড়ায়।
অধিকাংশ কাটা অংশ এখনও গঠন প্রয়োজন. লেজারের সাথে পেয়ার করা একটি CNC বাঁকানো মেশিন লাইনটি সম্পূর্ণ করে, তাই বটলনেকটিকে নিচের দিকে সরানো থেকে রক্ষা করার জন্য একসাথে পরিকল্পনা করুন।
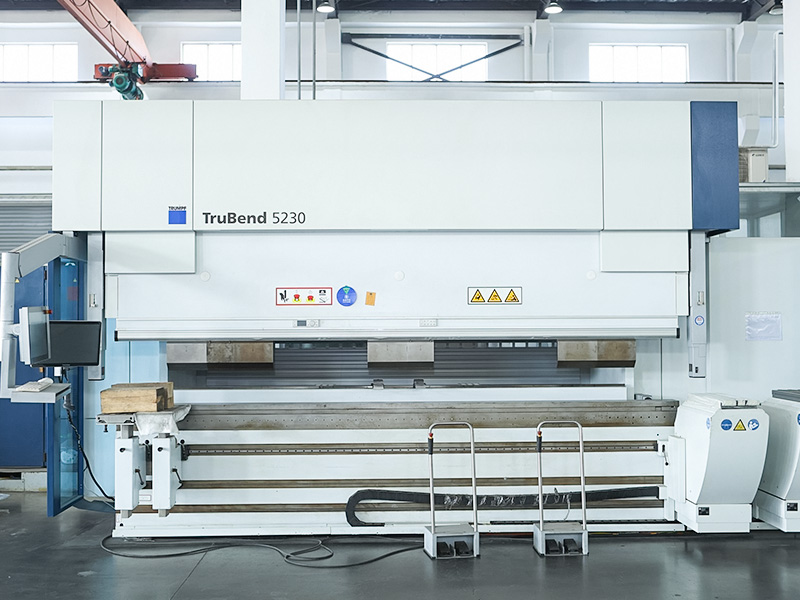
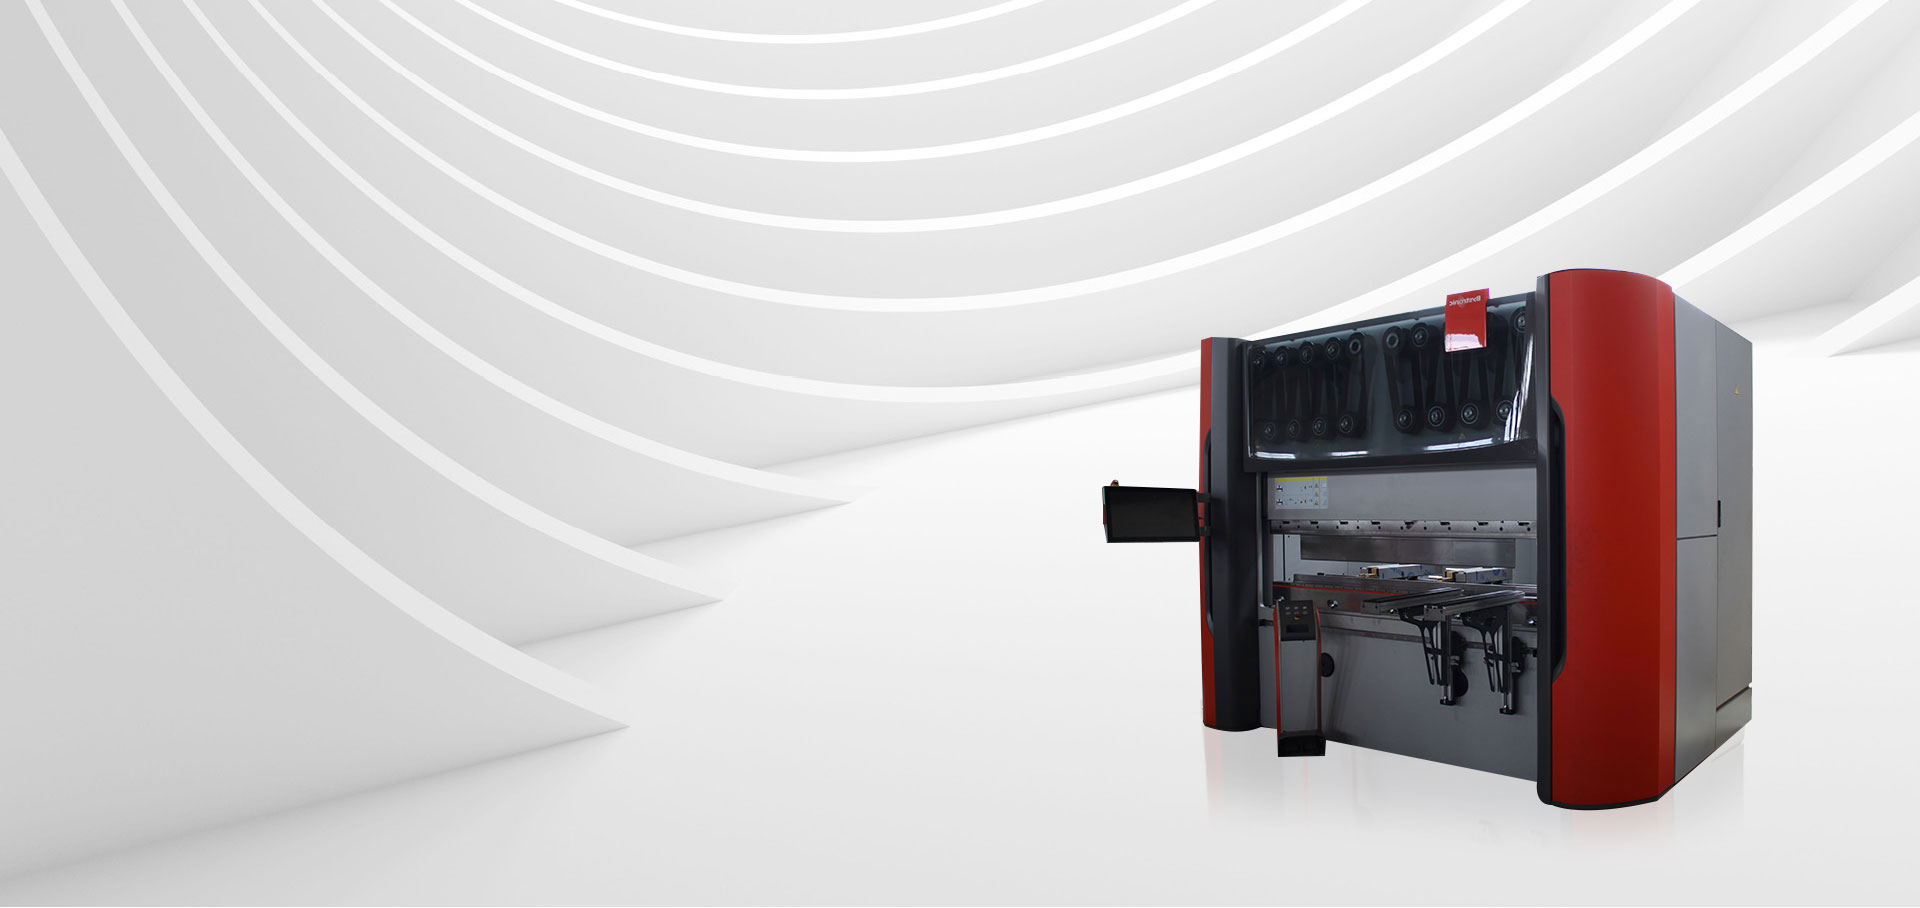
 যথার্থ কোণ নিয়ন্ত্রণ সহ CNC নমন মেশিন এই নমন মেশিনটি কোণ, দৈর্ঘ্য এবং চাপ সেট করতে, ত্রুটিগুলি হ্রাস করতে এবং নির্ভুলতা নিশ্চিত করতে একটি উচ্চ-নির্ভুলতা CNC সিস্টেম ব্যবহার করে। বিভিন্ন ছাঁচের সাথে সামঞ্জস্যপূর্ণ, এটি কার্বন ইস্পাত, স্টেইনলেস স্টীল এবং অ্যালুমিনিয়াম প্রক্রিয়া করে এবং একটি কাটিং-টু-ফর্মিং প্রোডাকশন লাইনে মসৃণভাবে সংহত করে। পণ্য দেখুন →
মেশিনের মধ্যে খরচের ব্যবধান প্রথম 24 মাসের মধ্যে দেখা যায়, প্রায়শই মেশিনটি সম্পূর্ণরূপে পরিবর্ধিত হওয়ার অনেক আগে।
সাধারণ ফ্যাব্রিকেশন ভলিউমের জন্য, বিদ্যুত, গ্যাস এবং অপটিক্সে ফাইবারের সুবিধা প্রায়শই দ্রুত কাটিয়া থেকে উত্পাদনশীলতা লাভের গণনা করার আগে দুই থেকে তিন বছরের মধ্যে তার উচ্চ প্রাথমিক মূল্য পরিশোধ করে।
একটি ফাইবার মেটাল লেজার কাটার তামা এবং পিতল হ্যান্ডেল করতে পারেন?
হ্যাঁ। তামা এবং পিতল ফাইবার তরঙ্গদৈর্ঘ্য (প্রায় 1064 এনএম) CO2 তরঙ্গদৈর্ঘ্যের চেয়ে অনেক ভাল শোষণ করে, যে কারণে ফাইবার এই প্রতিফলিত সংকর ধাতুগুলির জন্য মান হয়ে উঠেছে। মেশিনটির এখনও ডেলিভারি ফাইবার এবং কাটিং হেডের পিছনে-প্রতিফলনের বিরুদ্ধে সুরক্ষা প্রয়োজন, তাই নিশ্চিত করুন যে সরবরাহকারী সেই অনুযায়ী অপটিক্স কনফিগার করেছেন। তামার উপর কাটার গতি হালকা ইস্পাতের তুলনায় কম, এবং নাইট্রোজেন বা বায়ু সাধারণত অক্সাইড গঠন এড়াতে ব্যবহৃত হয়।
স্টেইনলেস স্টিলের জন্য আমার কি অক্সিজেন বা নাইট্রোজেন ব্যবহার করা উচিত?
নাইট্রোজেন ব্যবহার করুন যখন প্রান্তটি অবশ্যই পরিষ্কার এবং অক্সাইড-মুক্ত হতে হবে, যা দৃশ্যমান অংশ, ঢালাই প্রস্তুতি বা খাদ্য-সংযোগের উপাদানগুলির জন্য প্রয়োজনীয়। অক্সিজেন পাতলা স্টেইনলেস একটু দ্রুত কাট দেয় কিন্তু একটি বিবর্ণ প্রান্ত এবং একটি পাতলা অক্সাইড স্তর ছেড়ে দেয়। যদি প্রান্তের গুণমান সমালোচনামূলক না হয় এবং অংশটি আঁকা বা লুকানো হয়, অক্সিজেন গ্যাস খরচ কমাতে পারে।
একটি CNC মেটাল লেজার কাটার কত মেঝে স্থান এবং ইউটিলিটি অবকাঠামো প্রয়োজন?
একটি 1500 ওয়াট ফাইবার মেশিনের জন্য সাধারণত 8 থেকে 15 বর্গ মিটারের প্রয়োজন হয়, যার মধ্যে চিলার এবং শীট লোডিং এবং অংশ অপসারণের জন্য স্থান সহ। বৈদ্যুতিক সরবরাহ সাধারণত 400 V থ্রি-ফেজ হয় এবং পাওয়ার লেভেলের উপর নির্ভর করে মোটামুটি 15 থেকে 25 কেভিএ সংযুক্ত লোড থাকে। এছাড়াও আপনার একটি সহায়ক গ্যাস সরবরাহ লাইন প্রয়োজন; নাইট্রোজেন মাসিক খরচের উপর নির্ভর করে সিলিন্ডার, ডিওয়ার বা বাল্ক ট্যাঙ্কে সরবরাহ করা যেতে পারে।
CNC মেটাল লেজার কাটার বাজার ক্রেতাদের পুরস্কৃত করে যারা মেশিনের সাথে তাদের প্রকৃত উৎপাদন মিশ্রণের সাথে মেলে। একটি ফাইবার মেশিন দিয়ে শুরু করুন, আপনার প্রভাবশালী বেধে আসল কাটিংয়ের গতি যাচাই করুন, আপনার অঞ্চলে সহায়তা গ্যাসের প্রাপ্যতা পরীক্ষা করুন এবং একই সাথে ডাউনস্ট্রিম গঠনের পরিকল্পনা করুন।
আপনি ইতিমধ্যে অঙ্কন বা একটি সংজ্ঞায়িত অংশ তালিকা আছে, আমাদের সাথে একটি দ্রুত আলোচনা কাস্টম সেবা দল আপনি একটি লেআউটে প্রতিশ্রুতিবদ্ধ হওয়ার আগে মেশিন কনফিগারেশন যাচাই করতে পারেন।

 +86-13771171111 +86-13338110517