উল্লিখিত সহনশীলতার ভিতরে সমস্ত মাত্রা সহ একটি মাউন্টিং বন্ধনী এসেম্বলি স্টেশনে আসে, তবে দুটি বাঁক কোণ অঙ্কন থেকে একটি ডিগ্রির একটি ভগ্নাংশ দ্বারা সরে গেছে। অংশটি টেবিলের উপর সমতলভাবে বসে আছে, তবুও যখন এটি ফ্রেমের সাথে বোল্ট করা হয়, তখন মিলন প্যানেলটি সারিবদ্ধ হবে না। এই উপাদান প্রত্যাখ্যান উত্পাদন লাইন দুই ঘন্টা খরচ. এটি সেই বিন্দু যেখানে একটি শীট ধাতু অংশ একটি নির্ভুল শীট ধাতব উপাদান হয়ে ওঠে।
নির্ভুল শীট ধাতব উপাদানগুলি পুনরাবৃত্তিযোগ্যতা দ্বারা সংজ্ঞায়িত করা হয়, অংশের আকার দ্বারা নয়। একজন ফ্যাব্রিকেটর একটি নিখুঁত নমুনা অংশ সরবরাহ করতে পারে এবং এখনও দ্বিতীয় ব্যাচে ব্যর্থ হতে পারে যদি সহনশীলতা কৌশল, টুলিং এবং পরিদর্শন রুটিন সামঞ্জস্যের জন্য ডিজাইন করা না হয়। ব্যবহারিক পার্থক্য হল প্রক্রিয়াটি একই ফলাফলের অংশের পর অংশ ধরে রাখতে পারে কিনা।
নির্ভুল শীট ধাতু উপাদানগুলি হল কাঠামোগত এবং কার্যকরী অংশ যা পাতলা ধাতব শীট থেকে গঠিত হয়, সাধারণত 0.5 মিমি থেকে 6 মিমি পুরু হয়, কাটা, পাঞ্চিং, বাঁকানো, যোগদান এবং সমাপ্তি প্রক্রিয়ার মাধ্যমে। স্পষ্টতা শব্দটি বর্ণনা করে যে সমাপ্ত অংশটি ইঞ্জিনিয়ারিং অঙ্কনের সাথে কতটা শক্তভাবে মেলে, সাধারণত একটি মাত্রিক সহনশীলতা বা কৌণিক বিচ্যুতি হিসাবে প্রকাশ করা হয়।
সাধারণ উদাহরণগুলির মধ্যে রয়েছে চ্যাসিস প্যানেল, মাউন্টিং বন্ধনী, ইএমসি শিল্ডস, হিট সিঙ্ক, কনভেয়র গাইড এবং কন্ট্রোল ক্যাবিনেট এনক্লোজার। সাধারণ শীট ধাতুর অংশগুলি থেকে যা আলাদা করে তা হল প্রতিটি ধাপে প্রয়োগ করা নিয়ন্ত্রণের স্তর: উপাদানটি নির্বাচন করা হয় এবং প্রস্তুত করা হয়, কাটিং এবং গঠনের পরামিতিগুলি প্রকৃত শীট বৈশিষ্ট্যগুলি থেকে নেওয়া হয় এবং সমাপ্ত অংশটি পরিমাপ করা হয় এবং নথিভুক্ত করা হয়।
সহনশীলতা বিচ্ছিন্নভাবে কাজ করে না। একটি ছিদ্র অবস্থানে একটি 0.1 মিমি শিফট একটি সমাবেশে একটি স্লটেড গর্ত দ্বারা শোষিত হতে পারে, কিন্তু একই স্থানান্তর একটি মেডিকেল ডিভাইস হাউজিং একটি সম্পূর্ণ ব্যর্থতায় পরিণত হয়। নির্ভুলতার ব্যবহারিক প্রভাব নির্ভর করে কীভাবে উপাদানটি অন্যান্য অংশের সাথে মিথস্ক্রিয়া করে। এই কারণেই আপনার ফাংশনের চারপাশে সহনশীলতা সংজ্ঞায়িত করা উচিত, একটি অঙ্কনে যা চিত্তাকর্ষক দেখায় তার চারপাশে নয়।
| ক্লাস | সাধারণ সহনশীলতা | উদাহরণ অ্যাপ্লিকেশন | কি ড্রাইভ খরচ |
|---|---|---|---|
| স্ট্যান্ডার্ড | ±0.5 মিমি | গার্ড, কভার, সাধারণ প্যানেল | উপাদান বেধ |
| যথার্থতা | ±0.1 মিমি | চ্যাসিস, বন্ধনী, মাউন্ট প্লেট | টুলিং এবং প্রোগ্রামিং |
| উচ্চ নির্ভুলতা | ±0.02 মিমি | মেডিকেল ডিভাইস, মহাকাশ অংশ | পরিদর্শন এবং প্রক্রিয়া নিয়ন্ত্রণ |
একটি সহনশীলতা ক্লাস নির্বাচন করা একটি খরচ সিদ্ধান্ত. ±0.5 মিমি থেকে ±0.1 মিমি পর্যন্ত একটি স্ট্যান্ডার্ড ঘের ঠেলে দিলে খরচ দ্বিগুণ হতে পারে যদি অঙ্কনের জন্য নতুন টুলিং বা একটি প্রসারিত পরিদর্শন পরিকল্পনার প্রয়োজন হয়। একই পরিবর্তন উচ্চ-ভলিউম বন্ধনীতে সামান্য পরিমাণ যোগ করতে পারে, কারণ সেটআপ খরচ হাজার হাজার অংশ জুড়ে পরিবর্ধিত হয়। সঠিক পন্থা হল কোন সহনশীলতাগুলি কার্যকরীভাবে সমালোচনামূলক তা বলা এবং বাস্তব প্রয়োজনের উপর ভিত্তি করে ফ্যাব্রিকেটরকে উদ্ধৃতি দেওয়া।
বেশিরভাগ নির্ভুল শীট মেটাল উপাদানগুলি একই ক্রম অনুসরণ করে, এমনকি যখন অংশ জ্যামিতি এবং উপাদান পরিবর্তিত হয়। প্রক্রিয়াটি পাঁচটি ধাপে সংক্ষিপ্ত করা যেতে পারে।
কয়েল স্টক ঘূর্ণায়মান প্রক্রিয়া থেকে অভ্যন্তরীণ চাপ বহন করে। একটি লেভেলিং মেশিন শীটকে চ্যাপ্টা করে, কুণ্ডলী সেট সরিয়ে দেয় এবং কোনও কাট করার আগে উপাদানটিকে সামঞ্জস্যপূর্ণ সহনশীলতার মধ্যে নিয়ে আসে। এই ধাপটি ক্রমানুসারে পরবর্তীতে বাঁকের নির্ভুলতাকে সরাসরি প্রভাবিত করে।
ফ্ল্যাট প্যাটার্নটি একটি CNC লেজার কাটার বা একটি CNC পাঞ্চ প্রেসের সাহায্যে স্থানান্তরিত হয়। লেজার কাটিয়া সংকীর্ণ kerf সঙ্গে জটিল কনট্যুর পরিচালনা করে; পাঞ্চিং উচ্চ গতিতে দ্রুত বৃত্তাকার গর্ত এবং কাটআউট তৈরি করে।
সিএনসি নমন মেশিনগুলি ফ্ল্যাট ফাঁকাকে চূড়ান্ত আকারে ভাঁজ করে। বাঁক ভাতা, টুলিং নির্বাচন, এবং স্প্রিংব্যাক ক্ষতিপূরণ প্রকৃত শীট বেধ এবং উপাদান গ্রেড থেকে গণনা করা হয়। এখানে নির্ভুলতা মানে বাঁক কোণগুলি অঙ্কনের 0.2 ডিগ্রির মধ্যে থাকে।
ওয়েল্ডিং, প্রেস রিভেটিং বা স্ব-ক্লিনচিং ফাস্টেনার সাব-পার্টসকে সংযুক্ত করে এবং থ্রেডেড ইনসার্ট যোগ করে। প্রতিটি যোগদান পদ্ধতি উপাদানের উপর তার নিজস্ব তাপীয় বা যান্ত্রিক প্রভাব ফেলে, এবং পছন্দ শক্তি এবং ভবিষ্যতের সেবাযোগ্যতা উভয়ই নির্ধারণ করে।
পলিশিং, ডিগ্রেসিং এবং লেপ পৃষ্ঠকে রক্ষা করে এবং চাক্ষুষ প্রয়োজনীয়তা পূরণ করে। সমাপ্ত উপাদানটি ক্রমাঙ্কিত যন্ত্রের সাহায্যে পরিমাপ করা হয় এবং ফলাফলগুলি অঙ্কনের বিরুদ্ধে রেকর্ড করা হয়।
একটি সমতলকরণ অপারেশন একটি অঙ্কন উপেক্ষা করা সহজ। একটি শীট যা সমতলের বাইরে মাত্র 0.5 মিমি, অংশটি ডাই থেকে মুক্তি পাওয়ার পরে একটি মিলিমিটারের কয়েক দশমাংশ দ্বারা বাঁকানো হবে। দীর্ঘ সময়ের জন্য, ব্ল্যাঙ্কিং অপারেশনটি যে উপাদানের অবস্থা তৈরি করবে তা নির্দিষ্ট করুন।
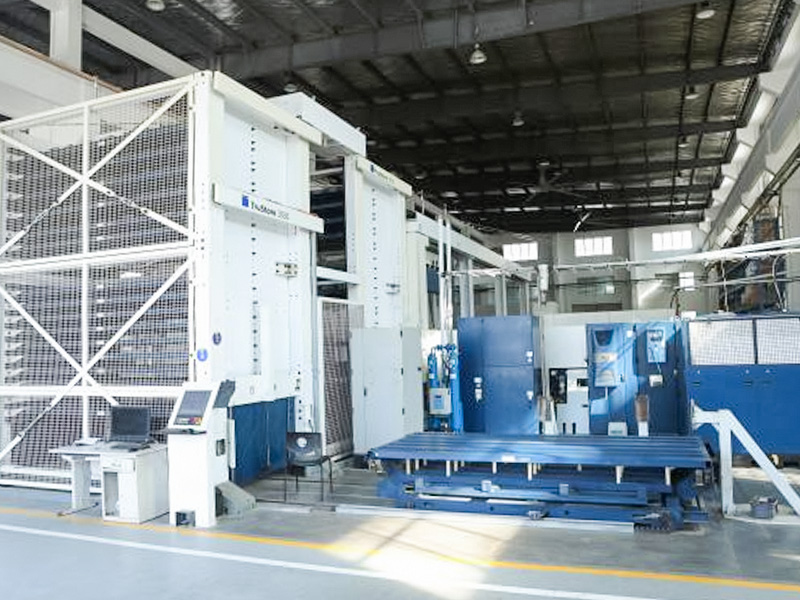
 মেটাল শীট এবং প্লেটগুলির সমতলতা সংশোধনের জন্য রোলার লেভেলিং মেশিন এই সমতলকরণ সরঞ্জামগুলি বিকৃত প্লেট এবং প্রোফাইলগুলিতে সমতলতা পুনরুদ্ধার করে, উচ্চ-কঠোরতা রোলার এবং সুনির্দিষ্ট ব্যবধান সামঞ্জস্য করে মাত্রিক নির্ভুলতা এবং পৃষ্ঠের গুণমান নিশ্চিত করার জন্য, খালি করার আগে একটি গুরুত্বপূর্ণ পদক্ষেপ। পণ্য দেখুন →
সিএনসি লেজার কাটিং হল ছোট থেকে মাঝারি ব্যাচের মাপের জন্য পছন্দের পদ্ধতি যেখানে কনট্যুর ঘন ঘন পরিবর্তিত হয়। মেশিনটি লেটেস্ট ড্রয়িং পড়ে, কাটিং প্যারামিটার সামঞ্জস্য করে এবং নতুন ডাইসের খরচ ছাড়াই পরবর্তী শীটে একই জ্যামিতি তৈরি করে।
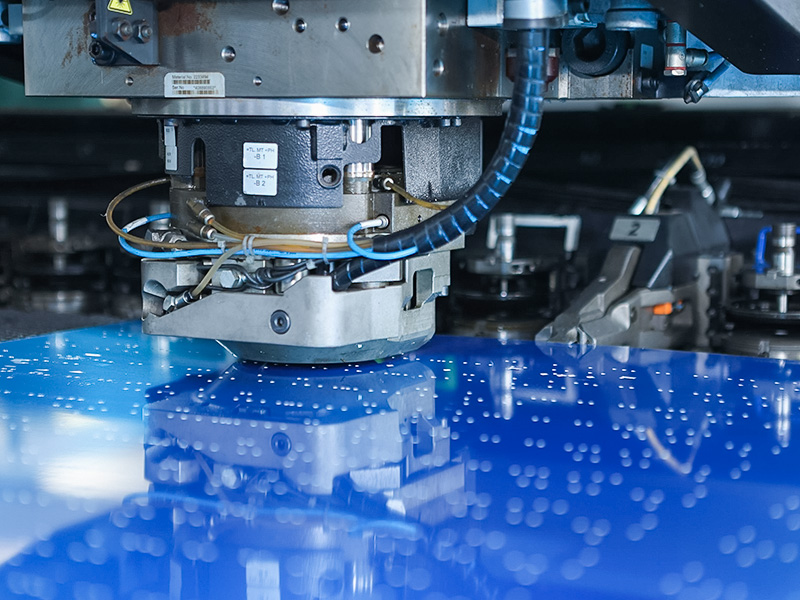
 যথার্থ শীট মেটাল ফ্যাব্রিকেশনের জন্য CNC লেজার কাটিং সিস্টেম উন্নত সংখ্যাসূচক নিয়ন্ত্রণ এবং বড়-ফরম্যাট ওয়ার্কটেবল সহ, এই লেজার কাটিয়া মেশিনটি দক্ষতার সাথে স্টেইনলেস স্টীল, কার্বন স্টিল এবং অ্যালুমিনিয়াম প্রক্রিয়া করে, বিভিন্ন অংশের কনট্যুরগুলির জন্য উচ্চ নির্ভুলতা এবং ন্যূনতম তাপ-আক্রান্ত জোন সরবরাহ করে। পণ্য দেখুন →
বাঁক হল অপারেশন যেখানে সর্বাধিক মাত্রিক ত্রুটি প্রদর্শিত হয়। স্বয়ংক্রিয় কোণ ক্ষতিপূরণ সহ একটি সিএনসি নমন মেশিন বাঁক কোণের তারতম্যকে ছোট রাখে, যা ভাঁজ করার পরে গর্তের প্যাটার্নের অবস্থান উন্নত করে।
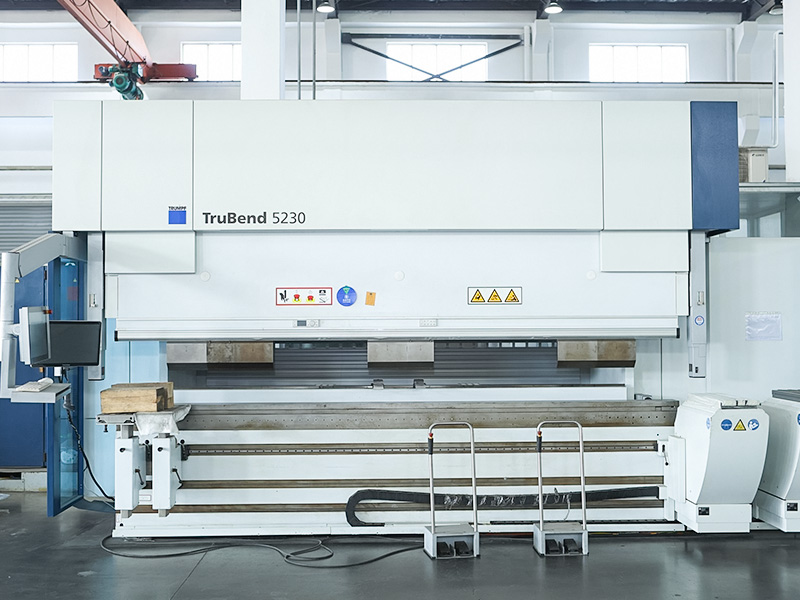
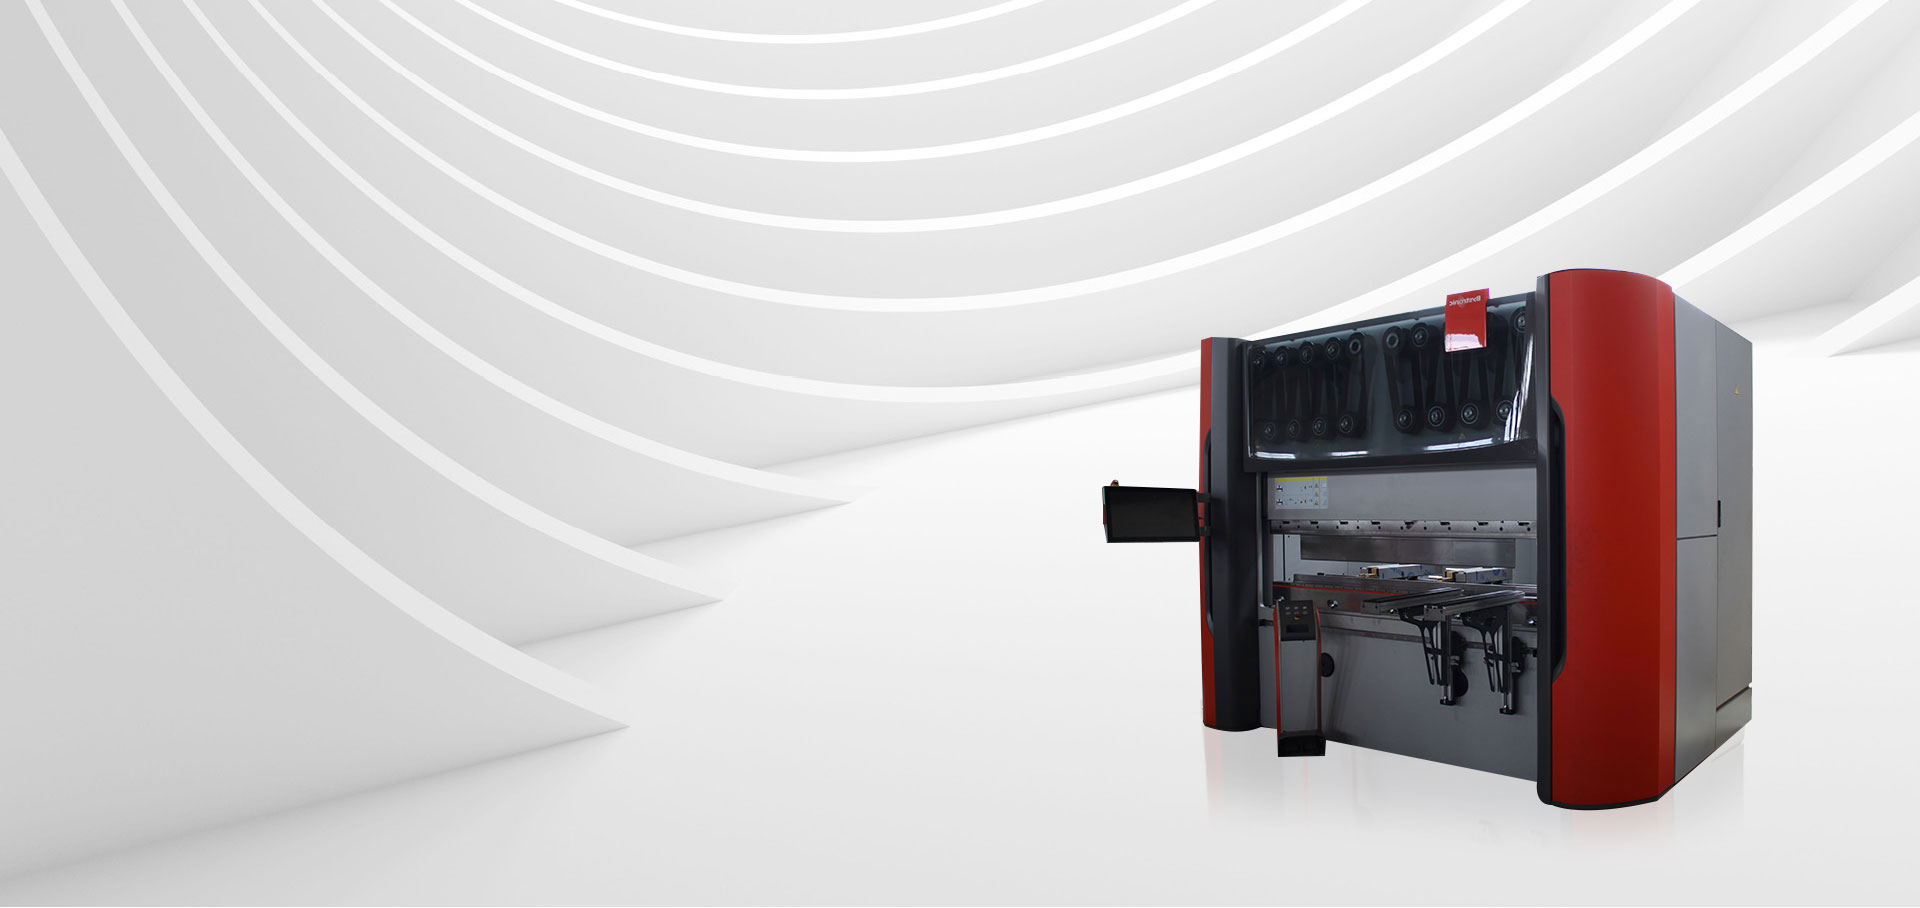
 স্বয়ংক্রিয় কোণ ক্ষতিপূরণ সহ CNC নমন মেশিন এই প্রেস ব্রেকটিতে একটি উচ্চ-নির্ভুলতা CNC সিস্টেম এবং শক্তিশালী কাঠামো রয়েছে, যা মোড়ের কোণ এবং দৈর্ঘ্যের সঠিক নিয়ন্ত্রণ সক্ষম করে, ত্রুটিগুলি হ্রাস করে এবং বিভিন্ন শীট মেটাল অ্যাপ্লিকেশনগুলির জন্য ভাঁজ করার পরে গর্তের অবস্থান উন্নত করে। পণ্য দেখুন →
উপকরণ পছন্দ টুলিং পরে নির্ভুলতা দ্বিতীয় বৃহত্তম ড্রাইভার. প্রতিটি গ্রেডের নিজস্ব স্প্রিংব্যাক, অ্যানিসোট্রপি এবং সারফেস ফিনিশ রয়েছে এবং তিনটিই প্রেস ব্রেক একটি কোণ ধরে রাখার উপায় পরিবর্তন করে।
উপাদানের স্পেসিফিকেশন অঙ্কন কলআউটের অন্তর্গত, বর্ণনায় নয়। গ্রেড, মেজাজ, এবং পৃষ্ঠ চিকিত্সা. যদি উপাদানটি ঢালাই করা হয়, তাহলে ফিলার তার এবং জয়েন্ট ডিজাইন উল্লেখ করুন যাতে ফ্যাব্রিকেটর প্রক্রিয়াটি পরিকল্পনা করতে পারে।
যেখানেই কোনো পণ্যের কঠোর, লাইটওয়েট স্ট্রাকচারাল এনক্লোজার বা বারবার বন্ধনী জ্যামিতির প্রয়োজন হয় সেখানে নির্ভুল শীট মেটাল উপাদান উপস্থিত হয়।
বন্ধনী, ব্যাটারি ট্রে, চ্যাসি স্টিফেনার এবং হিট শিল্ডের জন্য আঁটসাঁট গর্তের প্যাটার্ন এবং সমতল পৃষ্ঠের প্রয়োজন হয়। অংশগুলিকে পুনরায় কাজ না করেই একটি জিগে লাইন আপ করতে হবে এবং সরবরাহকারীকে অবশ্যই ভলিউম উত্পাদনের জন্য প্রক্রিয়া নিয়ন্ত্রণ প্রদর্শন করতে হবে।
হাউজিং, ইন্সট্রুমেন্ট প্যানেল এবং অস্ত্রোপচারের আনুষঙ্গিক অংশগুলি সাধারণত কম পরিমাণে তৈরি করা হয়। সহনশীলতাগুলি প্রায়শই শক্ত হয়, পৃষ্ঠের ফিনিসটি অবশ্যই পরিষ্কার হতে হবে এবং প্রতিটি উপাদান একটি উপাদান শংসাপত্রের সন্ধানযোগ্য।
EMC ঢাল, 19-ইঞ্চি র্যাক চেসিস, এবং তাপ অপচয় প্লেটগুলি ক্লোজ-পিচ হোল প্যাটার্নগুলির সাথে সূক্ষ্ম বাঁক রেডিআইকে একত্রিত করে। পিসিবি বা প্রাচীরের বিপরীতে অংশটি সঠিকভাবে বসার প্রয়োজনীয়তার দ্বারা নির্ভুলতার প্রয়োজনীয়তা চালিত হয়।
গার্ড, ফ্রেম, কন্ট্রোল বক্স, এবং গাইড প্লেট শীট মেটাল থেকে গড়া এবং বছরের পর বছর ধরে তাদের আকৃতি বজায় রাখতে হবে। সহনশীলতা উইন্ডোটি সাধারণত প্রায় ±0.1 মিমি হয়, প্রধানত সমাবেশের পরে মাউন্টিং পয়েন্টগুলি সারিবদ্ধ রাখতে।
সরবরাহকারী সাধারণত কোন সহনশীলতা উদ্ধৃত করতে পারেন। যা গুরুত্বপূর্ণ তা হল সরবরাহকারী প্রমাণ করতে পারে যে প্রক্রিয়াটি ধরে রাখতে পারে।
ফ্যাব্রিকেটর প্রেস ব্রেক এবং লেজার কাটার প্রক্রিয়ার মধ্যে পরীক্ষা করে কিনা এবং অঙ্কনের বিরুদ্ধে একটি চূড়ান্ত পরিদর্শন করা হয়েছে কিনা তা জিজ্ঞাসা করুন। পরিমাপ করা মান সহ একটি নথিভুক্ত রেকর্ড হল ক্ষমতার সর্বনিম্ন প্রমাণ।
বেশিরভাগ নির্ভুল ফ্যাব্রিকেটর সরাসরি STEP, DXF, বা PDF অঙ্কন থেকে কাজ করে। উদ্ধৃত করার আগে ফ্যাব্রিকেটর মোড়ের ব্যাসার্ধ, উপাদানের বেধ এবং সহনশীলতা স্ট্যাক-আপ পরীক্ষা করে। অঙ্কন একটি কলআউট অনুপস্থিত হলে, একটি ভাল ফ্যাব্রিকেটর অনুমান করার পরিবর্তে জিজ্ঞাসা করবে.
একটি মিল পরীক্ষার শংসাপত্র বা একটি উপাদান ট্রেসেবিলিটি রেকর্ড প্রতিটি উত্পাদন রানে ব্যবহৃত শীটের জন্য গ্রেড, বেধ এবং ব্যাচ নম্বর দেখাতে হবে। এটি স্টেইনলেস স্টীল এবং অ্যালুমিনিয়াম উপাদানগুলির জন্য বিশেষভাবে গুরুত্বপূর্ণ।
ছোট ব্যাচ রানের জন্য প্রায়ই প্রতি ইউনিটে বেশি খরচ হয় কারণ সেটআপ, টুলিং এবং পরিদর্শন কম অংশে ছড়িয়ে পড়ে। ভলিউম উৎপাদন সেই খরচ শোষণ করে, যে কারণে 0.1 মিমি সহনশীলতা 5,000-পিস অর্ডারে সাশ্রয়ী হতে পারে কিন্তু 50-পিস প্রোটোটাইপে ব্যয়বহুল।
যদি একটি উপাদানের একটি অ-মানক জ্যামিতি বা প্রয়োজনীয়তার একটি অস্বাভাবিক সমন্বয়ের প্রয়োজন হয়, তাহলে একজন সরবরাহকারী কাস্টম ফ্যাব্রিকেশন পরিষেবা উত্পাদনযোগ্যতার জন্য নকশা সামঞ্জস্য করতে পারে এবং এমন একটি রুট সুপারিশ করতে পারে যা অংশ ব্যয়কে যুক্তিসঙ্গত রাখে।
সংগ্রহের ঝুঁকি কমানোর উপায় হল তাড়াতাড়ি জিজ্ঞাসা করা, দেরী নয়। ফ্যাব্রিকেটরকে আপনার অঙ্কন, প্রত্যাশিত ভলিউম এবং সমালোচনামূলক সহনশীলতা পাঠান। একটি প্রসেস প্ল্যানের জন্য জিজ্ঞাসা করুন যা উপাদান সোর্সিং, টুলিং প্রস্তুতি, ইন-প্রসেস চেক এবং চূড়ান্ত পরিদর্শন কভার করে। এছাড়াও সরবরাহকারীর পর্যালোচনা মান নিয়ন্ত্রণ প্রক্রিয়া বড় অর্ডার দেওয়ার আগে।
নির্ভুল শীট ধাতু উপাদান একটি নিয়ন্ত্রিত ক্রম ফলাফল: সমতলকরণ, কাটা, গঠন, যোগদান, সমাপ্তি, এবং পরিমাপ. যখন প্রতিটি পদক্ষেপ সঠিক সরঞ্জাম এবং নথিভুক্ত শৃঙ্খলার সাথে সঞ্চালিত হয়, তখন অংশটি ভাগ্য দ্বারা নয়, নকশা দ্বারা অঙ্কন পূরণ করে। যে কোনো ক্রেতার যখন তারা একটি নির্ভুল উপাদান অর্ডার দেয় তখন এটিই আশা করা উচিত।

 +86-13771171111 +86-13338110517